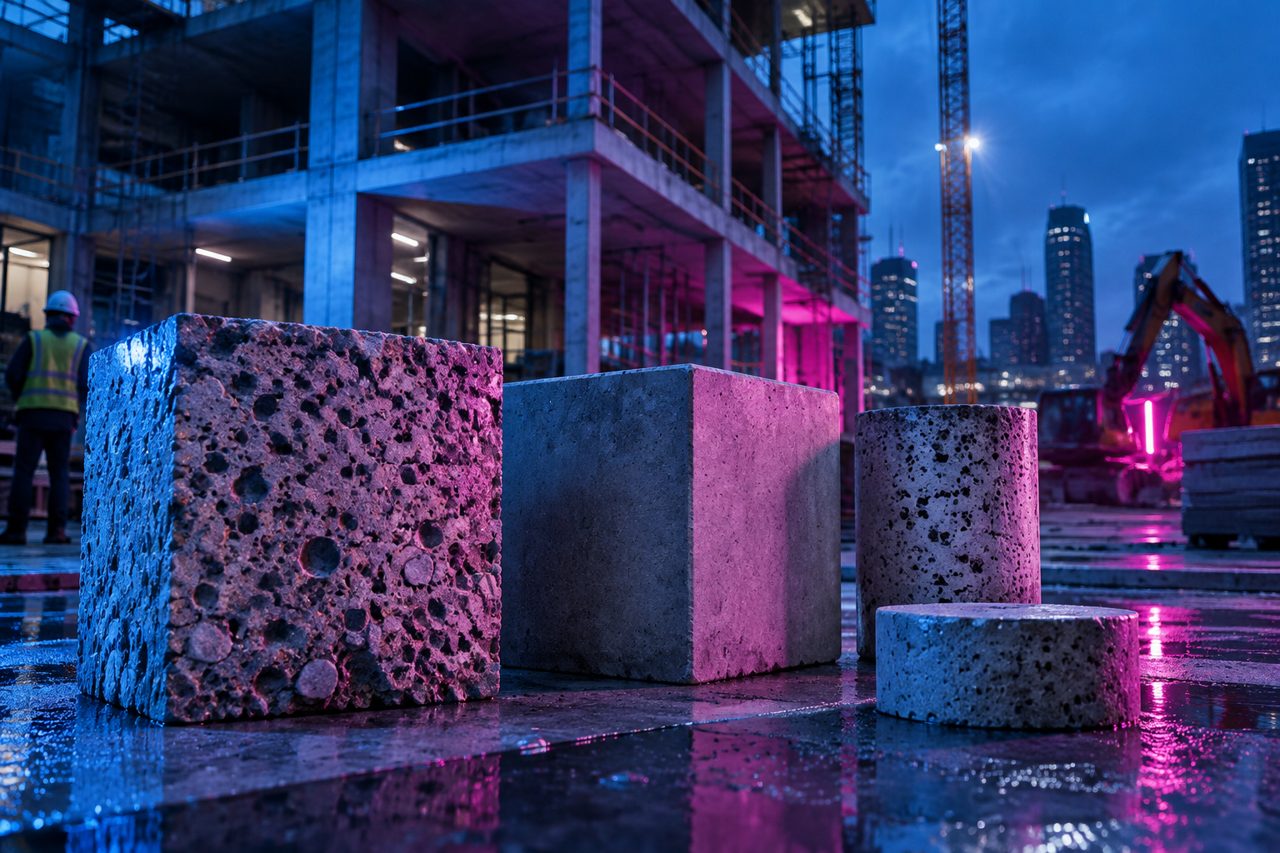
Un hormigón puede presentar una huella de carbono atractiva y complicarle la vida al jefe de obra. Si endurece demasiado despacio, los encofrados quedan inmovilizados; si exige un curado más cuidadoso, los equipos deben adaptar sus prácticas. Con septiembre de 2026 en el horizonte, el reto del cemento bajo en carbono reside en esa brecha: transformar una promesa industrial en un material fiable, disponible y asegurable. Las tecnologías ya existen, con distintos grados de madurez. Su generalización depende menos de una receta milagrosa que de su capacidad para superar la prueba sobre el terreno.
El clínker, núcleo del problema
El clínker se obtiene calentando, principalmente, caliza y arcilla a unos 1 450 °C. Su fabricación emite CO₂ por dos razones: la energía necesaria para el horno y, sobre todo, la descarbonatación de la caliza. Por tanto, sustituir los combustibles fósiles no elimina las emisiones del proceso. El cemento representa aproximadamente entre el 7 y el 8 % de las emisiones mundiales de CO₂, según los límites considerados en el cálculo.
La vía más directa consiste en reducir la proporción de clínker incorporando otros componentes. Pero comparar dos cementos únicamente por kilogramo vendido resultaría engañoso. Hay que analizar el hormigón obtenido: dosificación necesaria, resistencia a la edad requerida, transporte, vida útil y condiciones de exposición. Un conglomerante con menos emisiones puede perder parte de su ventaja si se necesita una mayor cantidad para cumplir la misma función.
Escorias y cenizas: eficaces, pero con limitaciones
La escoria granulada de alto horno, coproducto de la siderurgia, es una solución consolidada. Finamente molida, puede sustituir una parte importante del clínker en determinados cementos. Favorece un bajo calor de hidratación, interesante para las estructuras masivas, y puede mejorar la resistencia a ciertas agresiones químicas. Su principal punto de atención es conocido: el desarrollo de las resistencias iniciales puede ser más lento, especialmente cuando hace frío.
Las cenizas volantes procedentes de las centrales de carbón también tienen una larga trayectoria en el hormigón. Pueden mejorar la trabajabilidad y las prestaciones a largo plazo. Sin embargo, su disponibilidad disminuye en las regiones que cierran sus centrales. En cuanto a la escoria, su producción depende de los altos hornos: la transición hacia otros procesos siderúrgicos compromete, a largo plazo, este recurso.
Estos materiales siguen siendo valiosos, pero no constituyen una respuesta universal. Importar un coproducto desde largas distancias añade costes, emisiones y dependencia logística. La evaluación ambiental también debe explicitar cómo se distribuyen los impactos entre el acero y la escoria. Un recurso procedente de una industria existente no está, por definición, disponible sin límites ni impactos.
Arcillas calcinadas y caliza: la apuesta por el volumen
Las arcillas calcinadas ofrecen una perspectiva de aplicación más amplia. El principio consiste en calentar una arcilla adecuada a una temperatura inferior a la del clínker para hacerla reactiva. Combinada con caliza finamente molida, permite reducir considerablemente la proporción de clínker. La familia de los cementos denominados LC3 ilustra este enfoque, con formulaciones habitualmente estudiadas que contienen alrededor de la mitad de clínker.
La ventaja es geológica: las arcillas están mucho más extendidas que los coproductos siderúrgicos. Pero no todas son adecuadas. Su composición mineralógica, en particular su contenido de caolinita, influye en la reactividad. Es necesario caracterizar los yacimientos, controlar la calcinación y ajustar la molienda. Una arcilla disponible en las proximidades no es automáticamente una materia prima industrial utilizable.
En la mezcladora, estas formulaciones pueden modificar la demanda de agua y la compatibilidad con los aditivos. Su resistencia mecánica puede ser adecuada para usos estructurales, pero su robustez debe verificarse con los áridos, los equipos y las condiciones climáticas de la obra. Por su parte, la caliza por sí sola aporta principalmente un efecto de relleno e interacciones favorables en determinadas combinaciones: no sustituye indefinidamente la función del clínker.
Conglomerantes alternativos: cambiar la química, cambiar el método
La activación alcalina, prometedora pero variable
Los conglomerantes activados alcalinamente utilizan un precursor, por ejemplo una escoria o una arcilla calcinada, y un activador químico. Algunos pertenecen a la familia de los geopolímeros, sin que ambos términos sean intercambiables. Pueden alcanzar resistencias elevadas y reducir considerablemente el uso de clínker. No obstante, su balance depende del precursor, del activador y de un eventual tratamiento térmico.
Los silicatos e hidróxidos empleados tienen su propia huella ambiental y requieren precauciones de manipulación. El fraguado, la retracción, las eflorescencias y la protección de las armaduras deben estudiarse según la formulación. Su industrialización parece especialmente adecuada para la prefabricación, donde la dosificación, la temperatura y el curado se controlan mejor. El hormigón preparado exige una mayor tolerancia a las variaciones sobre el terreno.
Otros clínkeres y endurecimiento con CO₂
Los cementos sulfoaluminosos constituyen otra vía. Pueden ofrecer un fraguado rápido y requerir una cocción menos intensa que el Portland tradicional. Pero la disponibilidad de materias primas ricas en alúmina, el coste y la adecuación a cada aplicación limitan las generalizaciones. Una química ventajosa para una reparación rápida no se convierte automáticamente en la mejor solución para todas las estructuras.
Otros procesos endurecen determinados productos mediante una reacción con CO₂. Resultan interesantes para elementos manufacturados sometidos a condiciones controladas. Sin embargo, es necesario distinguir entre el carbono realmente fijado, las emisiones de fabricación evitadas y las necesarias para la captura, el transporte o el acondicionamiento del gas. Estas soluciones no son directamente trasladables a cualquier losa hormigonada in situ.
La certificación, verdadera clave para el despliegue a gran escala
En Europa, las normas de la serie EN 197 regulan distintas familias de cementos; la EN 197-5 ha ampliado el marco a composiciones con menor contenido de clínker. Pero la existencia de una norma de producto no basta para autorizar indistintamente todos los usos. El hormigón también está sujeto a la EN 206 y a disposiciones nacionales, con requisitos vinculados a las clases de exposición, la composición y la durabilidad.
Para los conglomerantes que se apartan de las vías habituales, pueden ser necesarias evaluaciones técnicas según el producto y el uso. En Francia, una ATEx puede, en particular, acompañar una experimentación específica. No es una homologación universal ni una garantía automática de asegurabilidad. El promotor, la oficina de ingeniería, el organismo de control técnico y la aseguradora deben compartir las pruebas disponibles y los límites de uso.
La resistencia a los 28 días no cierra el expediente. La carbonatación, la penetración de cloruros, los ciclos de hielo y deshielo, la retracción y el comportamiento de las armaduras cuentan a lo largo de varias décadas. Los ensayos acelerados deben interpretarse con prudencia cuando cambia la química. Las declaraciones ambientales, indispensables para comparar los impactos, no demuestran por sí solas la aptitud técnica.
El material adecuado, en el lugar adecuado
La comparación debe partir, por tanto, del calendario y de la estructura. Un hormigón masivo puede aprovechar una hidratación lenta; una rotación diaria de los encofrados exige resistencias tempranas. El precio que debe considerarse incluye ensayos, almacenamiento, curado y posibles demoras, no solo la tonelada de cemento. Una obra piloto instrumentada proporciona entonces más información útil que un récord aislado de reducción de carbono.
¿Y ahora qué? Con septiembre de 2026 en el horizonte y más allá, el escenario más creíble es el de una cartera de soluciones: sustituciones consolidadas cuando estén disponibles, arcillas calcinadas para ampliar los volúmenes y conglomerantes alternativos en usos controlados. Su avance debería depender de pruebas compartidas, certificaciones adecuadas y equipos formados. El cemento bajo en carbono triunfará cuando se convierta en una especificación reproducible, y no en una excepción heroica.